تیوب خم U (U Tube) برای مبدل حرارتی
تیوب خم U یا تیوب خم U (U Tube) تیوب مستقیمی است که با شعاع و روش کنترلشده خم میشود تا در مبدل حرارتی پوسته و لوله نوع U بهکار رود. کیفیت خم، نازکشدن دیواره، بیضویشدن، عملیات حرارتی، تمیزی و قابلیت ردیابی مستقیماً بر عمر و عملکرد مبدل اثر دارند.
تعریف تیوب خم U (U Tube)
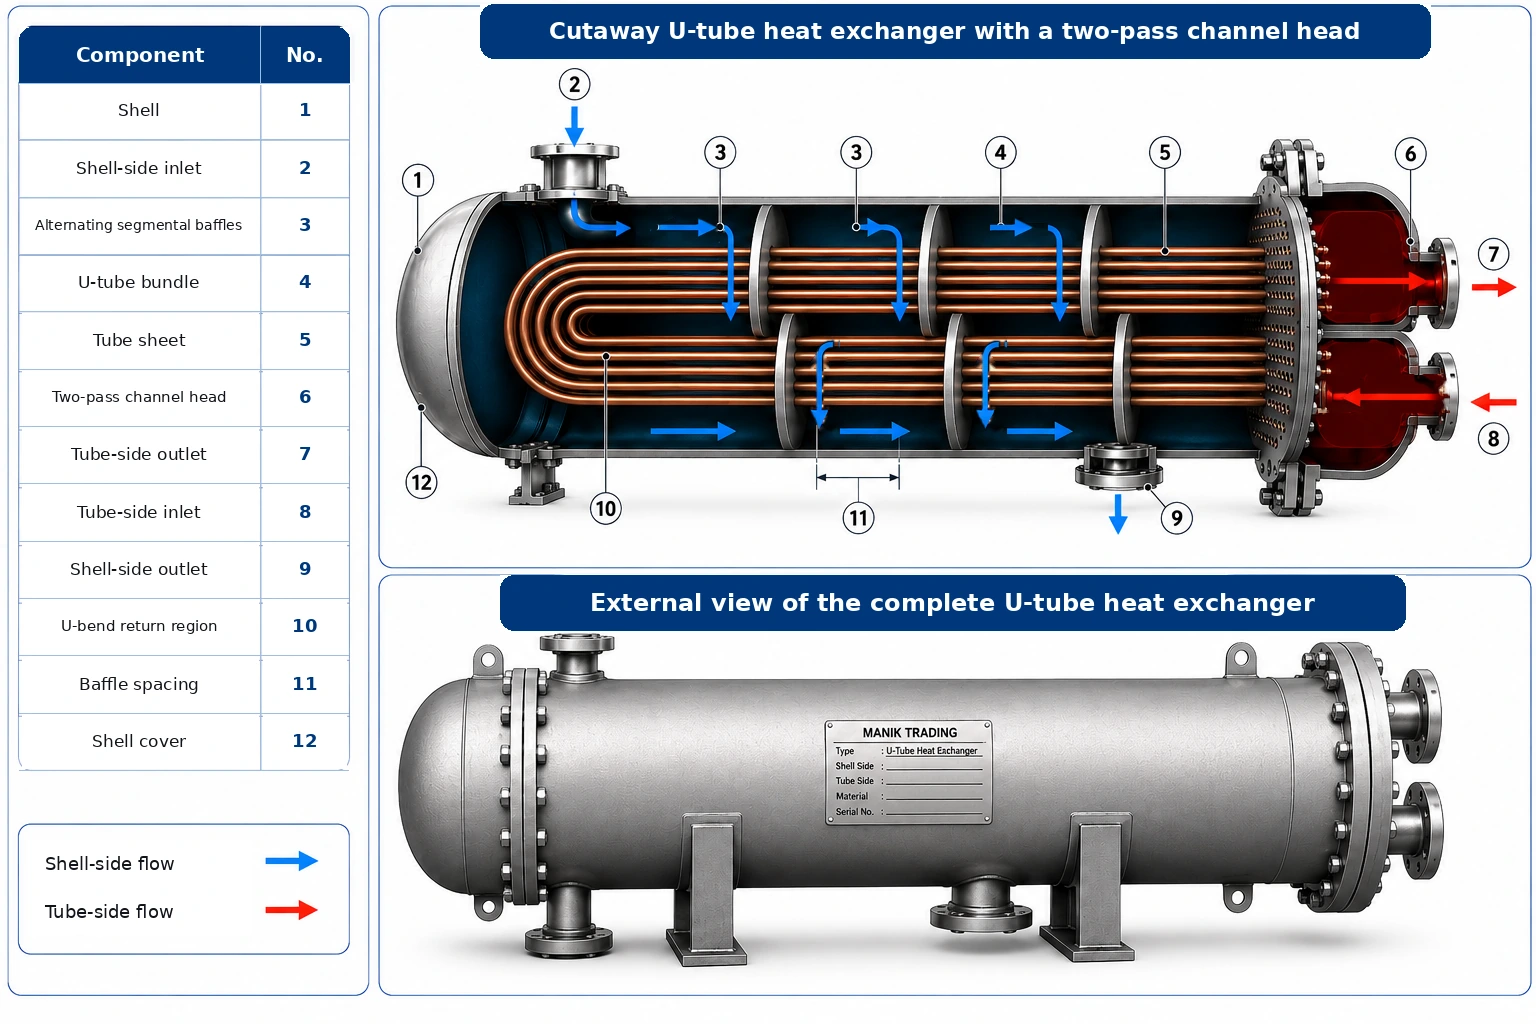
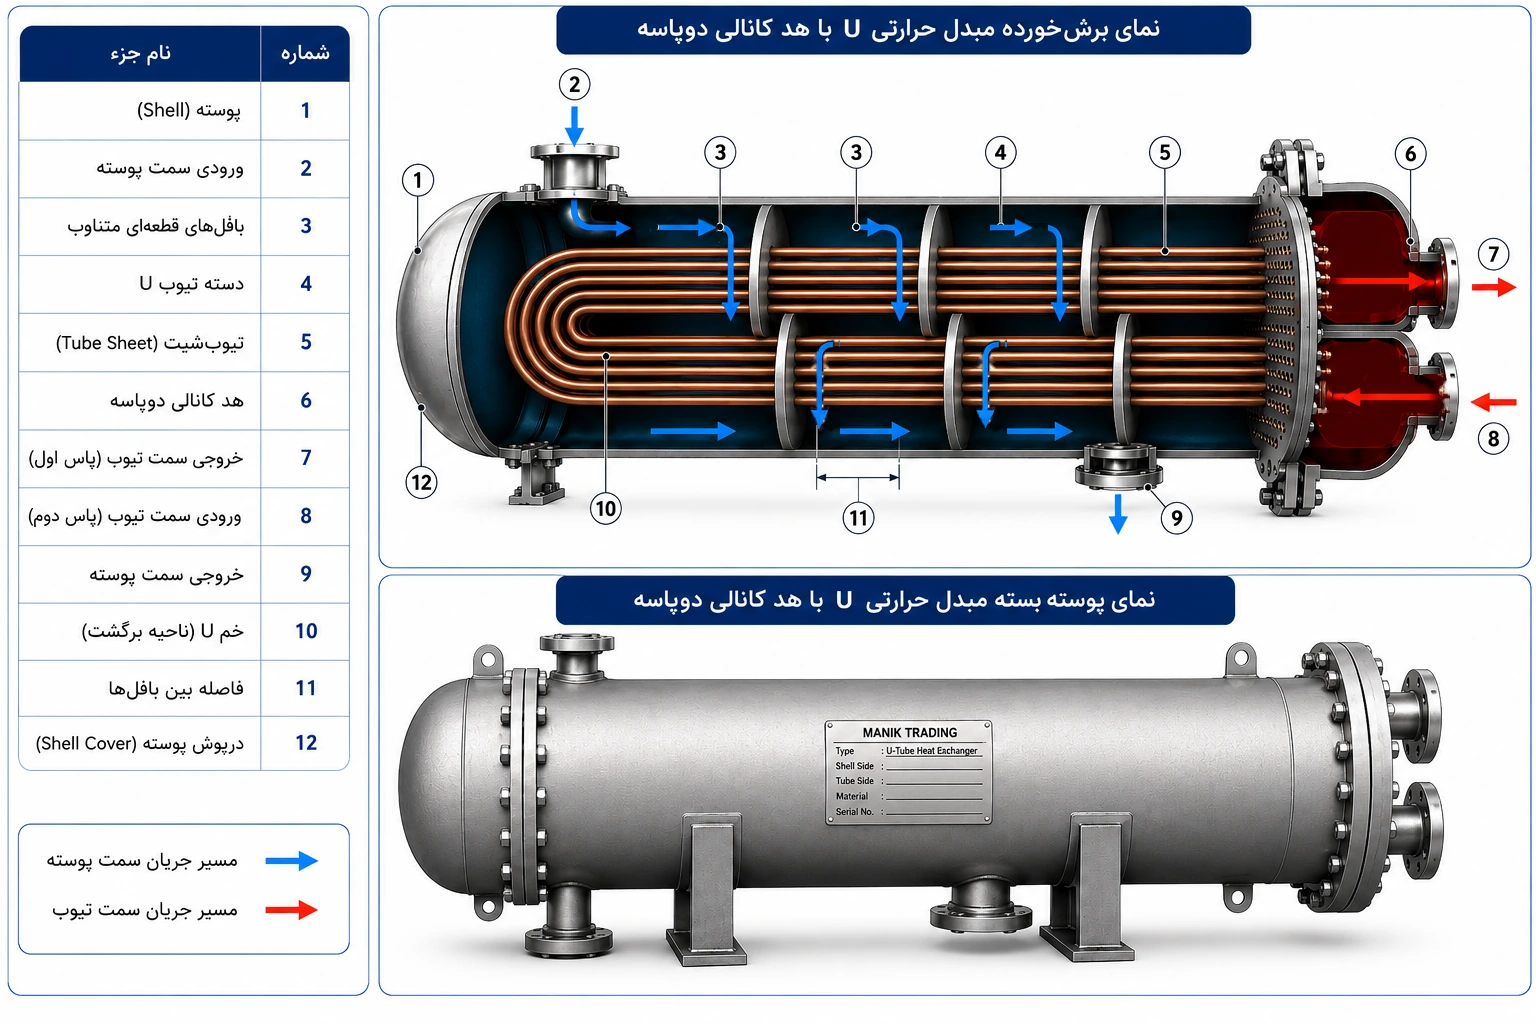
تیوب خم U (U Tube) یک تیوب مبدل حرارتی است که در ناحیه میانی با شعاع مشخص خم میشود و دو ساق موازی ایجاد میکند. هر دو انتهای تیوب در یک تیوبشیت قرار میگیرند و سمت خم در داخل پوسته آزاد است.
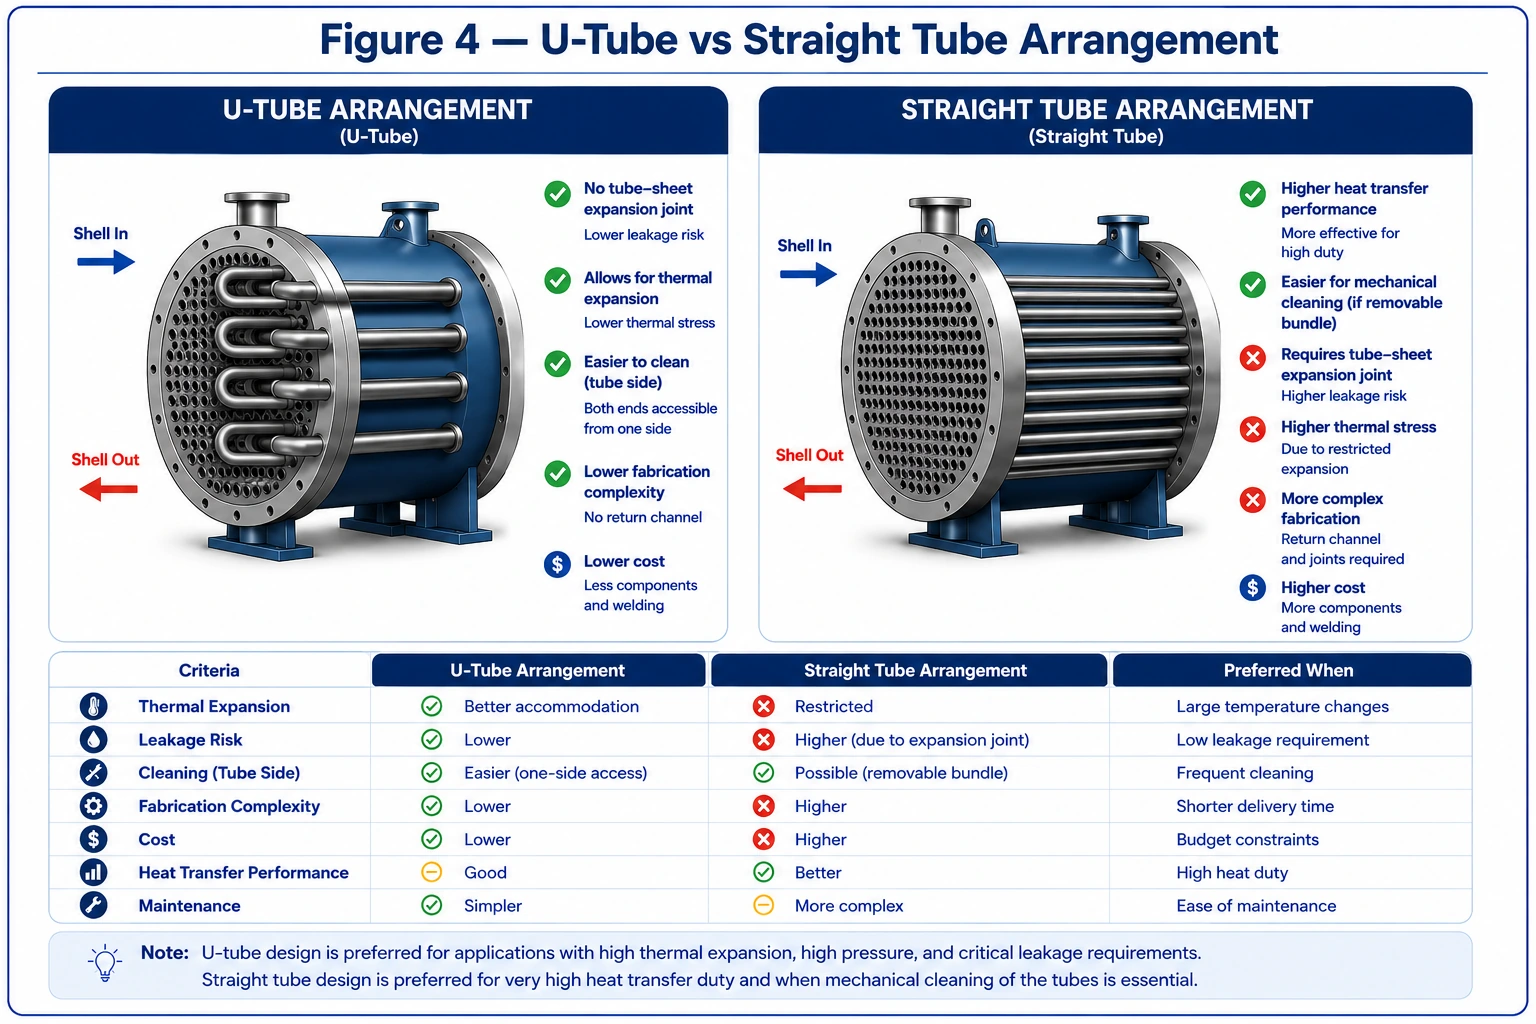
این آرایش اختلاف انبساط حرارتی بین پوسته و تیوبها را بهتر جذب میکند، اما تمیزکاری مکانیکی داخل خم و تعویض تیوب نسبت به طرح تیوب مستقیم دشوارتر است.
مشخصات سریع تیوب خم U
| موضوع | اطلاعات مهندسی |
|---|---|
| کاربرد اصلی | مبدل حرارتی پوسته و لوله نوع U |
| آرایش اتصال | هر دو انتهای تیوب روی یک تیوبشیت |
| مزیت اصلی | جذب مناسب اختلاف انبساط حرارتی |
| محدودیت اصلی | دشواری تمیزکاری مکانیکی داخل خم |
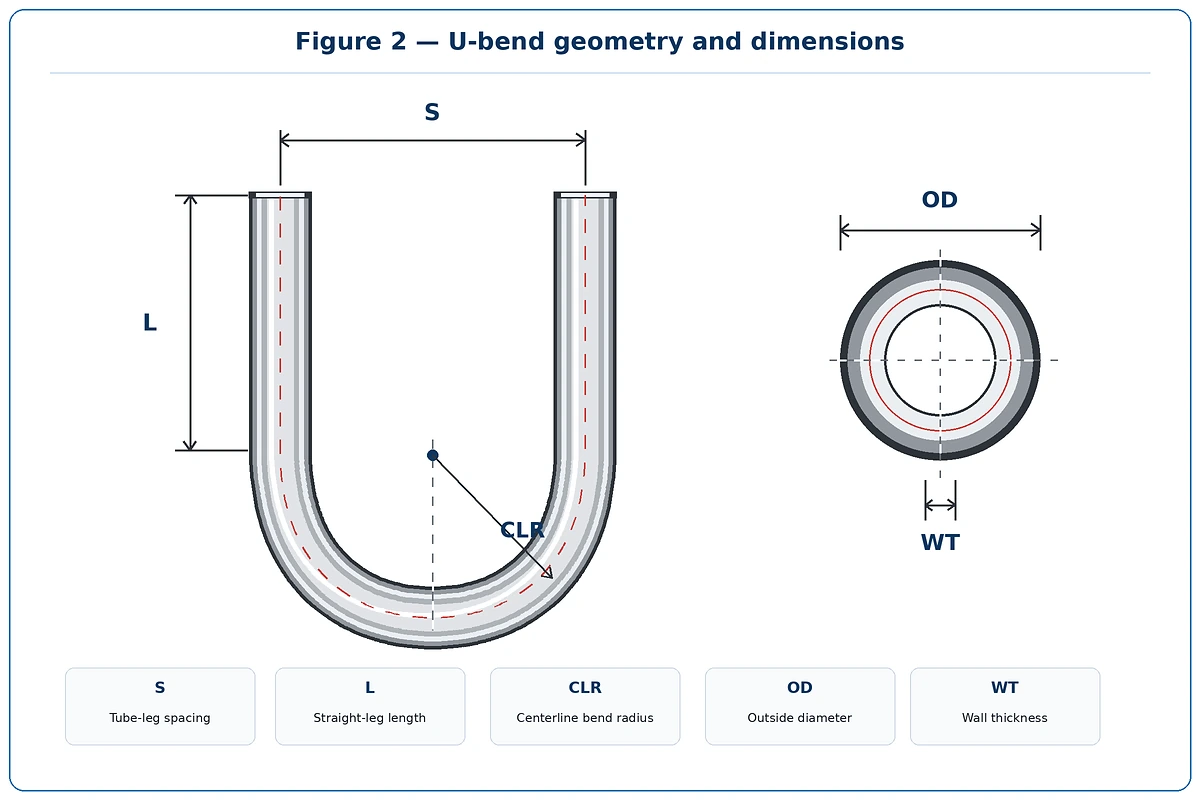
| مشخصههای کلیدی | OD، WT، شعاع خم، فاصله ساقها، طول مستقیم و تلرانس |
| کنترلهای مهم | نازکشدن دیواره، بیضویشدن، ترک، سطح و عملیات حرارتی |
جنسهای متداول تیوب خم U
دانلود جدول
| استاندارد یا جنس و گرید | نوع آلیاژ یا فولاد | کاربرد متداول |
|---|---|---|
| ASTM A179 | فولاد کمکربن بدون درز و کشش سرد | مبدل و کندانسور عمومی |
| ASTM A213 T11 / T22 | فولاد آلیاژی کروم-مولیبدن | دمای بالاتر و سرویس خزشی |
| ASTM A213 TP304 / TP316 | استنلس استیل آستنیتی | خوردگی و دمای بالاتر |
| Copper Alloys | آلیاژهای مس و مس-نیکل | کندانسور و آب خنککننده |
| Titanium | تیتانیوم صنعتی | آب دریا و محیط بسیار خورنده |
هندسه و مشخصههای خم U
دانلود جدول
| مشخصه | نماد متداول | اثر مهندسی |
|---|---|---|
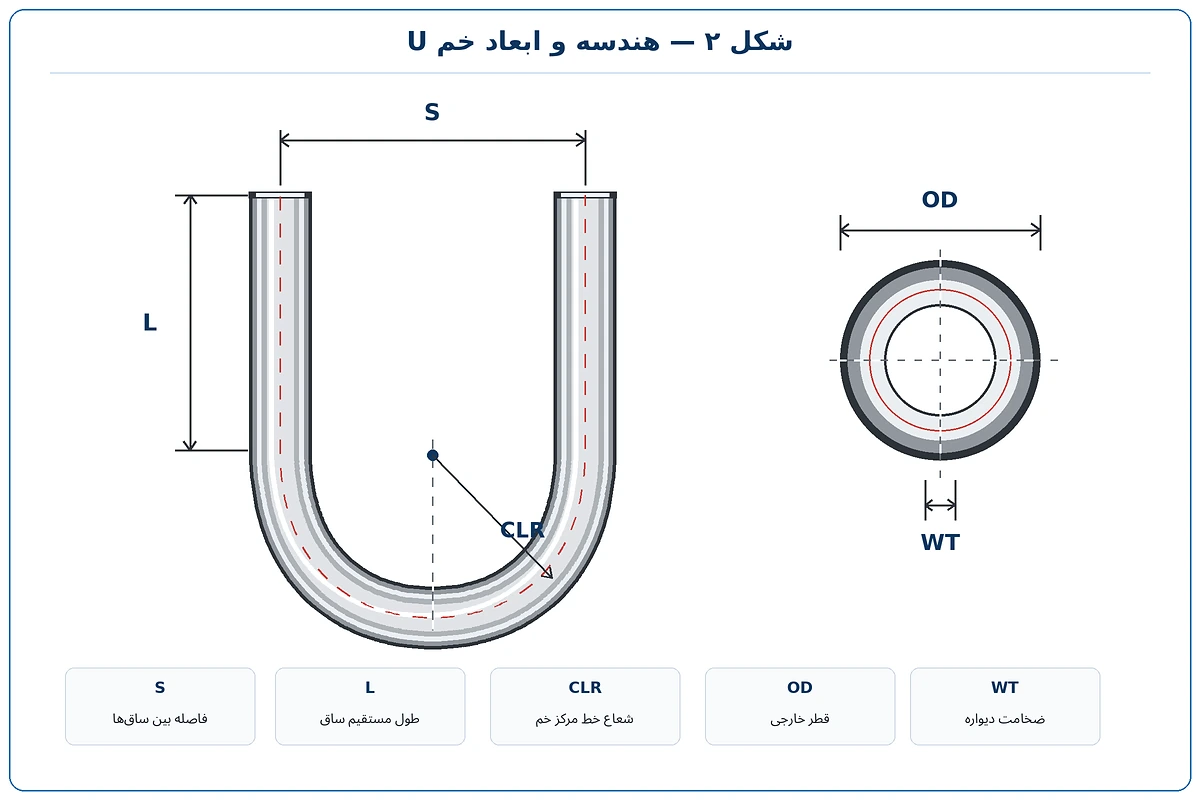
| قطر خارجی | OD | انطباق با تیوبشیت، بافل و تجهیزات خمکاری |
| ضخامت دیواره | WT | مقاومت فشار و حداقل ضخامت پس از خم |
| شعاع خم | CLR | کنترل کرنش، نازکشدن و بیضویشدن |
| فاصله ساقها | Leg Spacing | انطباق با آرایش سوراخهای تیوبشیت |
| طول مستقیم | Straight Length | نصب، عبور از بافلها و اتصال به تیوبشیت |
| صفحه خم | Bend Plane | کنترل پیچش و همراستایی دو ساق |
روشهای خمکاری تیوب U
- خمکاری کششی دور قالب: مناسب برای کنترل دقیق شعاع و شکل.
- خمکاری با ماندریل: برای کاهش بیضویشدن و چینخوردگی در شعاعهای کوچکتر.
- خمکاری فشاری: برای برخی ابعاد و شعاعهای بزرگتر.
- خمکاری القایی: بیشتر برای لولههای ضخیم و قطر بالاتر؛ کاربرد آن در تیوبهای مبدل محدودتر است.
نازکشدن دیواره و بیضویشدن
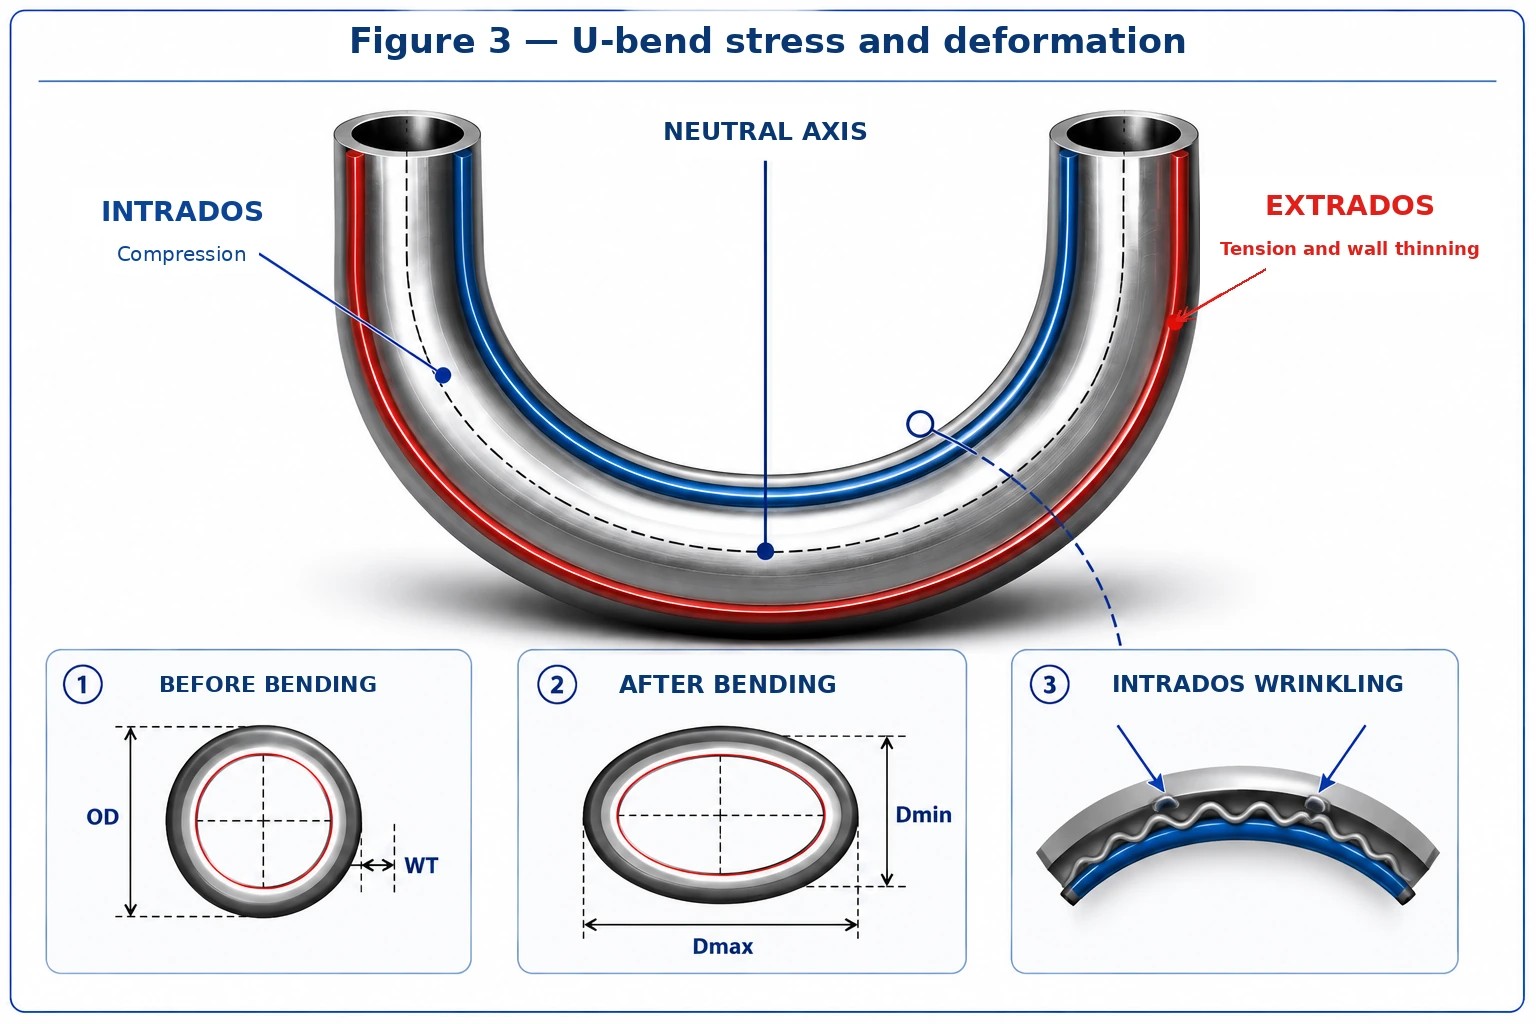
سطح بیرونی خم کشیده میشود و ضخامت آن کاهش مییابد؛ سطح داخلی خم تحت فشار قرار میگیرد و ممکن است ضخیمتر یا چینخورده شود. همچنین مقطع میتواند از حالت دایرهای به بیضی تبدیل شود.
دانلود جدول
| پدیده | محل یا علت | کنترل پیشنهادی |
|---|---|---|
| نازکشدن | سطح بیرونی خم | کنترل شعاع، ماندریل، روانکاری و حداقل WT پس از خم |
| بیضویشدن | تغییر شکل مقطع | قالب مناسب، ماندریل و کنترل قطر در چند جهت |
| چینخوردگی | سطح داخلی خم | تنظیم فشار قالب و پشتیبانی داخلی |
| ترک سطحی | کرنش زیاد یا عیب اولیه | بازرسی چشمی، PT/MT و کنترل فرایند |
| پیچش ساقها | عدم کنترل صفحه خم | فیکسچر و اندازهگیری همراستایی |
نقشههای هندسی و تغییر شکل خم U
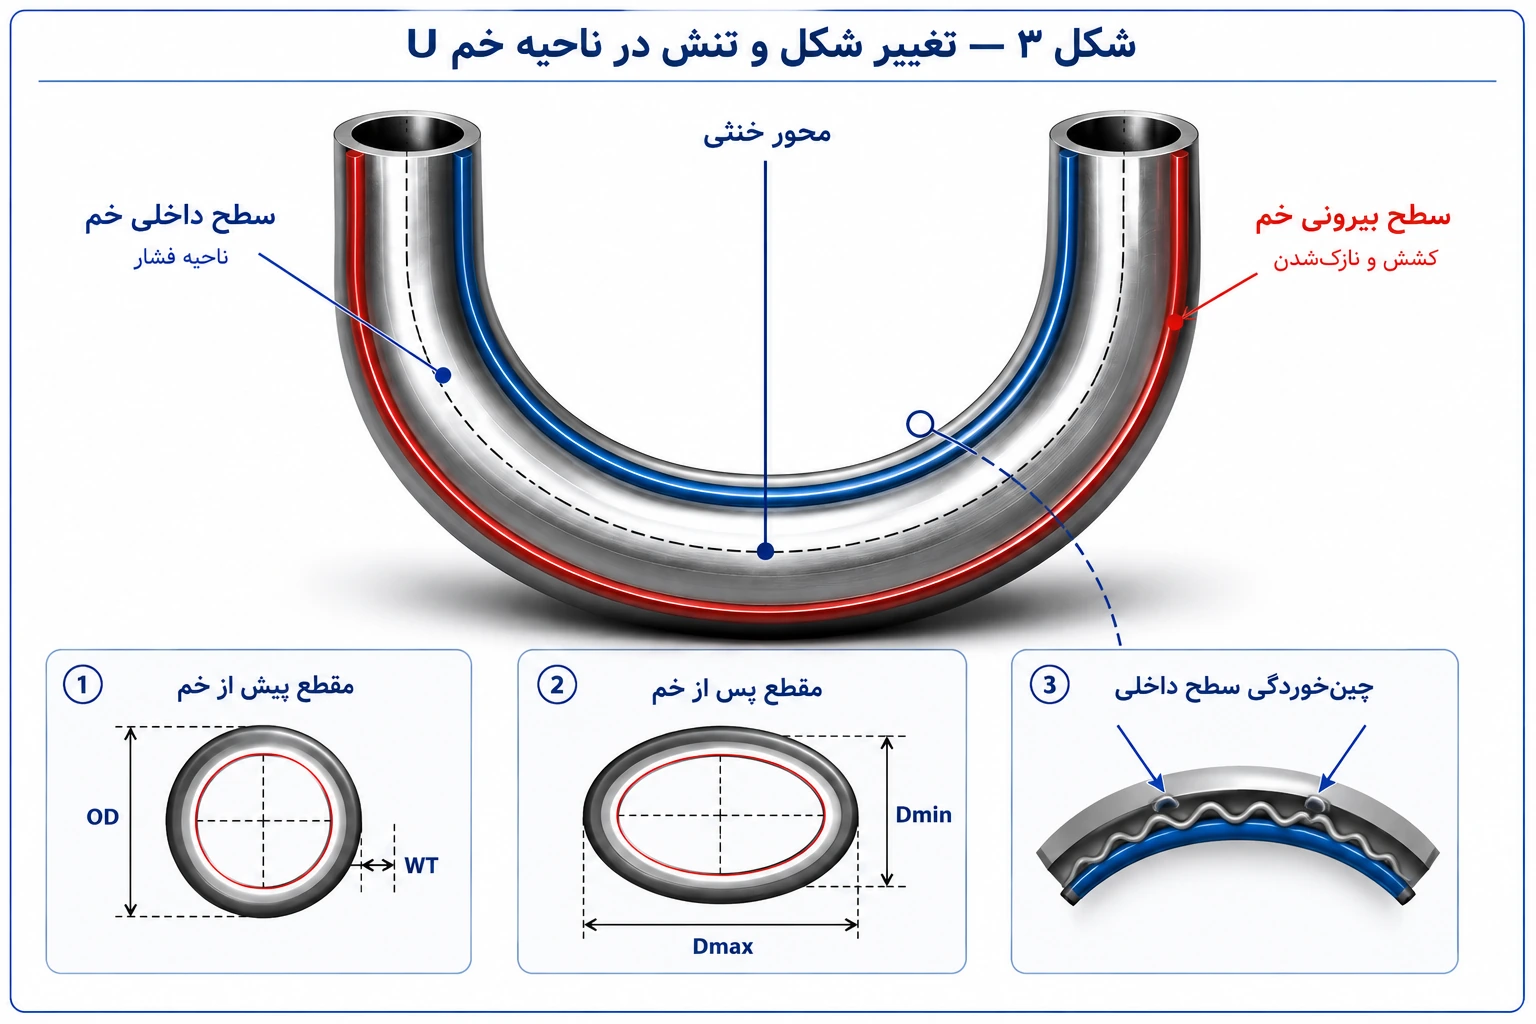
عملیات حرارتی پس از خم
نیاز به عملیات حرارتی پس از خم به جنس و گرید فولاد، شعاع خم، میزان کرنش، استاندارد محصول و مشخصات پروژه وابسته است.
- فولاد کربنی ممکن است پس از خم به تنشزدایی یا عملیات حرارتی موضعی نیاز داشته باشد.
- فولادهای آلیاژی کروم-مولیبدن ممکن است به کنترل دقیق دما و زمان نیاز داشته باشند.
- استنلس استیل آستنیتی در برخی پروژهها پس از خم به عملیات محلولی نیاز دارد.
- عملیات حرارتی نامناسب میتواند مقاومت خوردگی یا خواص مکانیکی را کاهش دهد.
آزمون و بازرسی تیوب U
- کنترل ابعاد تیوب مستقیم قبل از خم
- اندازهگیری شعاع خم، فاصله ساقها و طولها
- کنترل حداقل ضخامت دیواره در تاج خم
- اندازهگیری بیضویشدن
- بازرسی چشمی سطح داخلی و خارجی
- آزمون مایع نافذ برای استنلس استیل یا آلیاژهای غیرمغناطیسی در صورت نیاز
- آزمون ذرات مغناطیسی برای مواد فرومغناطیس در صورت نیاز
- آزمون هیدرواستاتیک، پنوماتیک یا جریان گردابی طبق الزامات فنی پروژه
تمیزی، سطح و بستهبندی
داخل تیوب باید عاری از براده، روغن، رطوبت، پوسته و آلودگی باشد. آلودگی باقیمانده میتواند باعث گرفتگی، خوردگی، آلودگی سیال یا اشکال در آزمون نشتی شود.
دو سر تیوب باید محافظت شوند و بستهبندی از تغییر شکل ساقها و آسیب به خم جلوگیری کند. برای تیوبهای استنلس استیل و تیتانیوم، جداسازی از فولاد کربنی اهمیت ویژه دارد.
پارامترهای فنی تیوب خم U
جنس و گرید: استاندارد، گرید و وضعیت عملیات حرارتی باید در مبنای فنی محصول مشخص باشد.
ابعاد: OD، WT، طول مستقیم و فاصله ساقها باید در تعریف فنی محصول مشخص باشد.
خم: CLR، صفحه خم و تلرانس هندسی باید در مبنای فنی محصول مشخص باشد.
تغییر شکل: حداکثر نازکشدن و بیضویشدن مجاز باید بهصورت فنی تعریف شده باشد.
عملیات حرارتی: نیاز به تنشزدایی یا عملیات محلولی در ارزیابی فنی بررسی میشود.
آزمون: هیدرواستاتیک، ECT، PT/MT و کنترل ضخامت باید در تعریف فنی محصول مشخص باشد.
بستهبندی: حفاظت خم، ساقها، دو سر و تفکیک جنس و گرید فولاد باید بهصورت فنی تعریف شده باشد.
مقایسه تیوب خم U و تیوب مستقیم (Straight Tube)
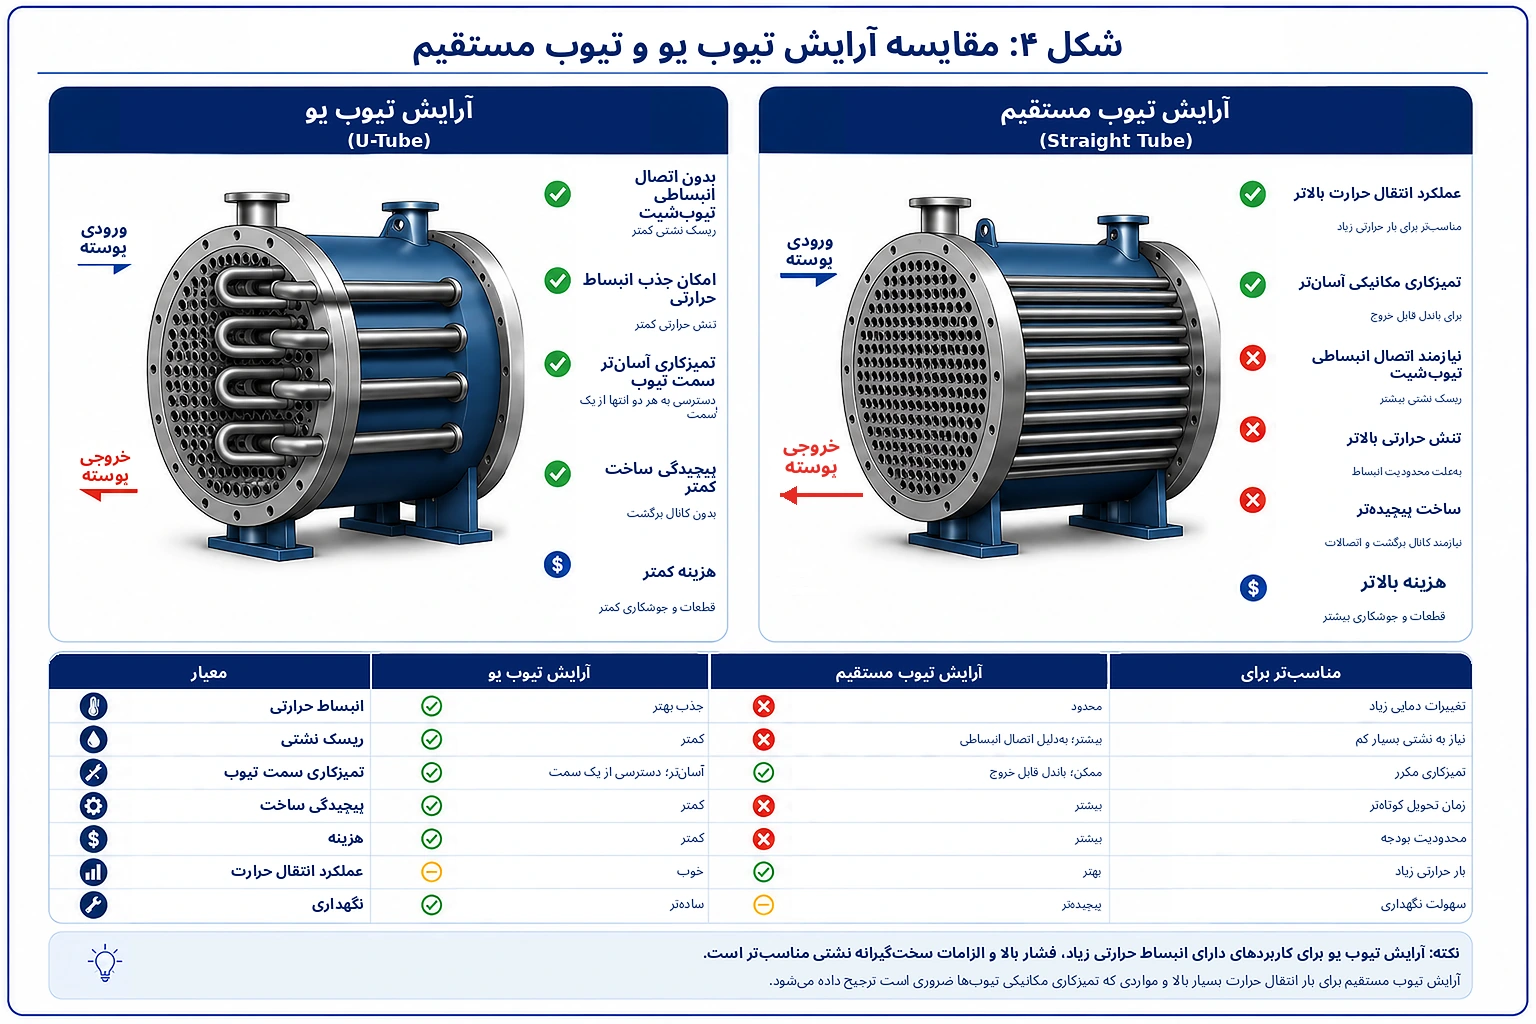
هندسه، عملیات حرارتی و آزمونهای تیوب خم U
سؤالات متداول تیوب U
مزیت اصلی تعریف تیوب خم U (U Tube)
جذب بهتر اختلاف انبساط حرارتی بین پوسته و تیوبها.
آیا هر تیوب مستقیمی را میتوان به تیوب خم U (U Tube) تبدیل کرد؟
خیر. جنس و گرید فولاد، ضخامت، شعاع خم، شکلپذیری و عملیات حرارتی باید مناسب باشند.
مهمترین عیب احتمالی در خم چیست؟
نازکشدن دیواره بیرونی، بیضویشدن، چینخوردگی و ترک.
آیا بعد از خم عملیات حرارتی لازم است؟
بسته به جنس و گرید فولاد، شعاع خم، میزان کرنش و مشخصات پروژه ممکن است لازم باشد.
آیا تیوب خم U (U Tube) برای رسوب زیاد مناسب است؟
در سرویسهایی که تمیزکاری مکانیکی مکرر لازم است، محدودیت دسترسی داخل خم باید جدی بررسی شود.